
ଭିତ୍ତିଭୂମି ଏବଂ ତରଳ ପରିବହନ ବ୍ୟବସ୍ଥାର କେନ୍ଦ୍ରରେ, ନମନୀୟ ଲୁହା ପାଇପଲାଇନର ପ୍ରତ୍ୟେକ ଅଂଶ କେବଳ ପାଣି ଏବଂ ଗ୍ୟାସ ନୁହେଁ, ବରଂ ସହରାଞ୍ଚଳ ବିକାଶର ସ୍ପନ୍ଦନ ଏବଂ ନାଗରିକଙ୍କ କଲ୍ୟାଣ ମଧ୍ୟ ବହନ କରେ। ଏଠାରେ, ଗୁଣବତ୍ତା କେବଳ ଖାଲି କଥା ନୁହେଁ; ଏହା ପ୍ରତ୍ୟେକ ଇଞ୍ଚ ଇସ୍ପାତରେ ବୁଣାଯାଇଥିବା ଏବଂ ପ୍ରତ୍ୟେକ ପ୍ରକ୍ରିୟାରେ ସମନ୍ୱିତ ଏକ ବିଶ୍ୱାସ ଏବଂ ପ୍ରତିବଦ୍ଧତା।ଡିନସେନ୍ଏହି ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଦାୟିତ୍ୱ ବିଷୟରେ ସମ୍ପୂର୍ଣ୍ଣ ସଚେତନ, ISO2531 ଆନ୍ତର୍ଜାତୀୟ ମାନଦଣ୍ଡର ସମ୍ପୂର୍ଣ୍ଣ ପାଳନ ଏବଂ ଅତିକ୍ରମ କରି ଗୁଣବତ୍ତାର ଏହାର ଅଟଳ ପ୍ରୟାସକୁ ମୂର୍ତ୍ତିମନ୍ତ କରେ, ଗୁଣବତ୍ତା ଯାଞ୍ଚର ଏକ କଠୋର ସିମ୍ଫନି ପ୍ରଦର୍ଶନ କରେISO2531 ନମନୀୟ ଲୁହା ପାଇପ୍.
ଏହି ମାନଦଣ୍ଡ ଜଳ ପରିବହନ ପାଇଁ ବ୍ୟବହୃତ ନଳୀ ଲୁହା ପାଇପ୍, ଫିଟିଂ, ଆନୁଷଙ୍ଗିକ ଏବଂ ସେମାନଙ୍କର ଇଣ୍ଟରଫେସ୍ (ଯେପରିକି ପାନୀୟ ଜଳ, ଜଳସେଚନ ଜଳ, ଇତ୍ୟାଦି) ର ବୈଷୟିକ ଆବଶ୍ୟକତା, ପରୀକ୍ଷା ପଦ୍ଧତି ଏବଂ ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ ନିର୍ଦ୍ଦିଷ୍ଟ କରେ।
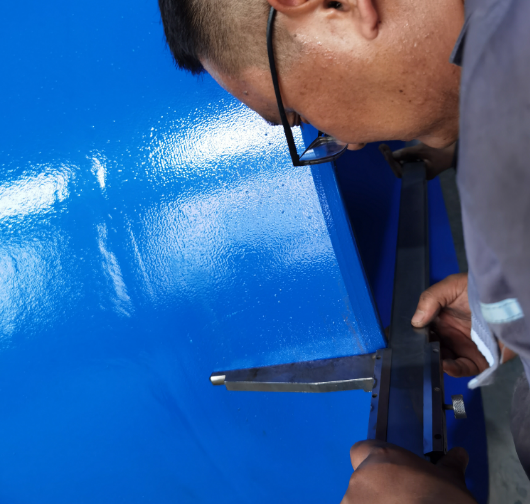
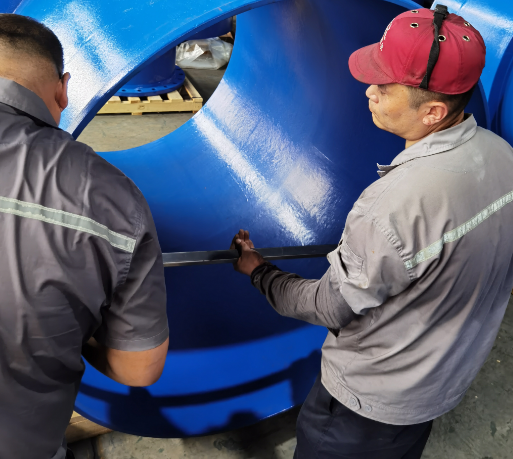
1. ନଳୀ ଲୁହା ପାଇପ୍DE
ସକେଟର ବାହାର ବ୍ୟାସ ଏକ ଟେପ୍ ମାପ ସାହାଯ୍ୟରେ ପରିଧି ମାପି ନିର୍ଣ୍ଣୟ କରାଯାଇପାରିବ। ବିକଳ୍ପ ଭାବରେ, କ୍ରସ୍ ସେକ୍ସନର ଲମ୍ବ ବିନ୍ଦୁରେ ଏକ କ୍ୟାଲିପର ସହିତ ଦୁଇଟି ମାପ କରାଯିବା ଉଚିତ।ଅଣ୍ଡାକାର ସୂତ୍ର ହେଉଛି: ଅଣ୍ଡାକାର = (A1-A2)/(A1+A2).
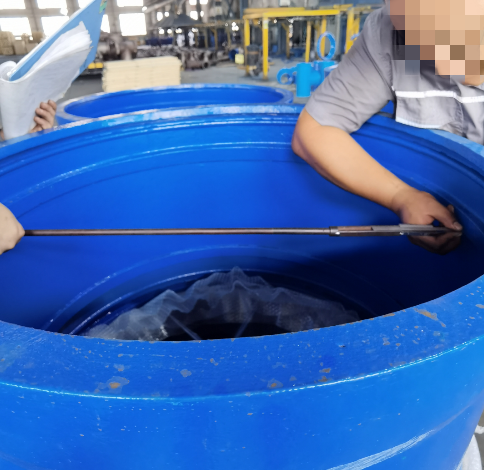
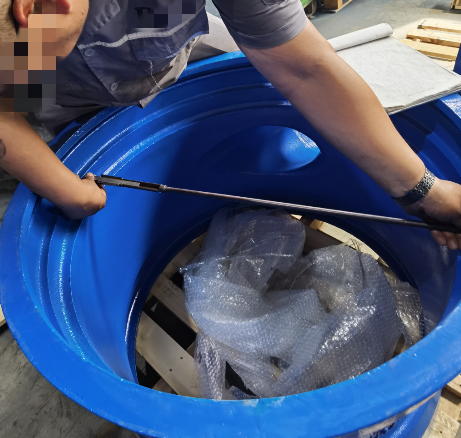
୨।ନଳୀ ଲୁହା ପାଇପ୍ID
କେନ୍ଦ୍ରୀଭୂତ କାଷ୍ଟ ଡକ୍ଟାଇଲ୍ ଲୁହା ପାଇପ୍ର ଭିତର ବ୍ୟାସ ମିଲିମିଟରରେ ଏହାର ନାମମାତ୍ର ବ୍ୟାସ, DN ମୂଲ୍ୟ ସହିତ ପ୍ରାୟ ସମାନ।
3. ନଳୀ ଲୁହା ପାଇପ୍କାନ୍ଥର ଘନତା
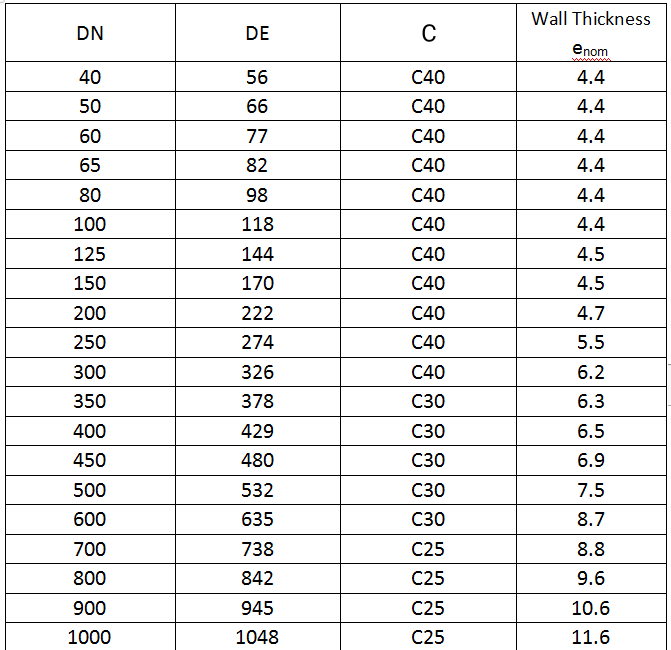
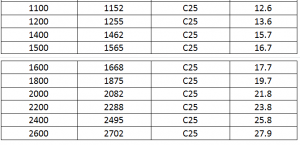
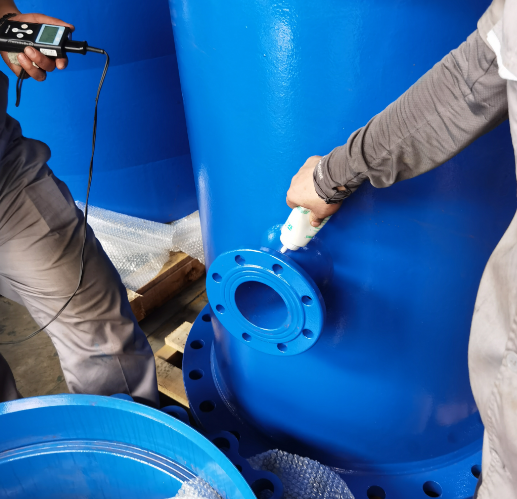
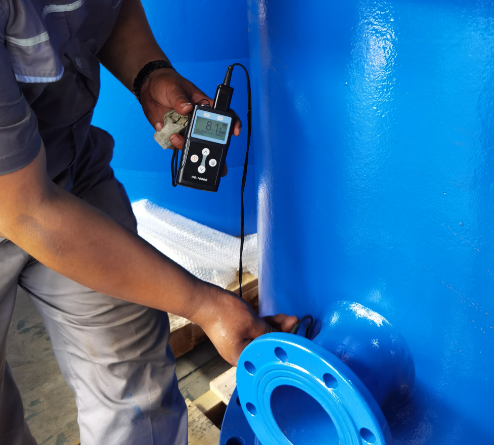
ମାପ କରାଯିବା ସ୍ଥାନ ସହିତ ଲାଗି ରହିବା ପାଇଁ କିଛି କପଲିଂ ଏଜେଣ୍ଟ ସହିତ ଏକ ଅଲ୍ଟ୍ରାସୋନିକ ଘନତା ଗଜ୍ ବ୍ୟବହାର କରନ୍ତୁ। ଉପକରଣର ସଠିକତା 0.1mm। ମାପ ସ୍ଥିତି ଉତ୍ପାଦର ପ୍ରତ୍ୟେକ ପାର୍ଶ୍ୱରେ ଅତି କମରେ ଦୁଇଟି ବିପରୀତ ସ୍ଥାନରେ ଅଛି। ମାପ ଫଳାଫଳ ନିମ୍ନଲିଖିତ ସାରଣୀ ଅନୁସାରେ ଅଟେ:
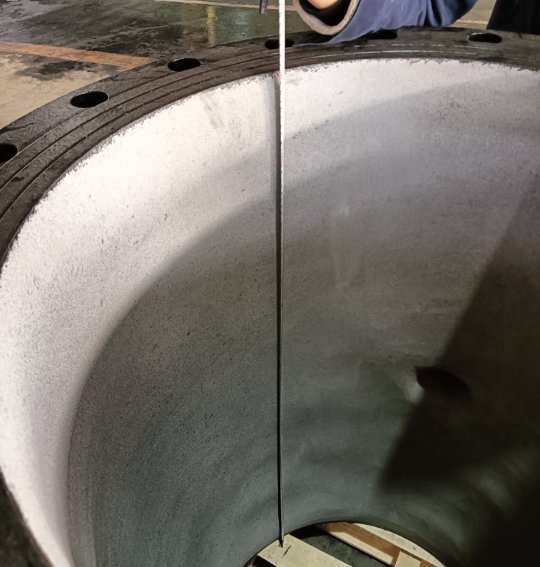
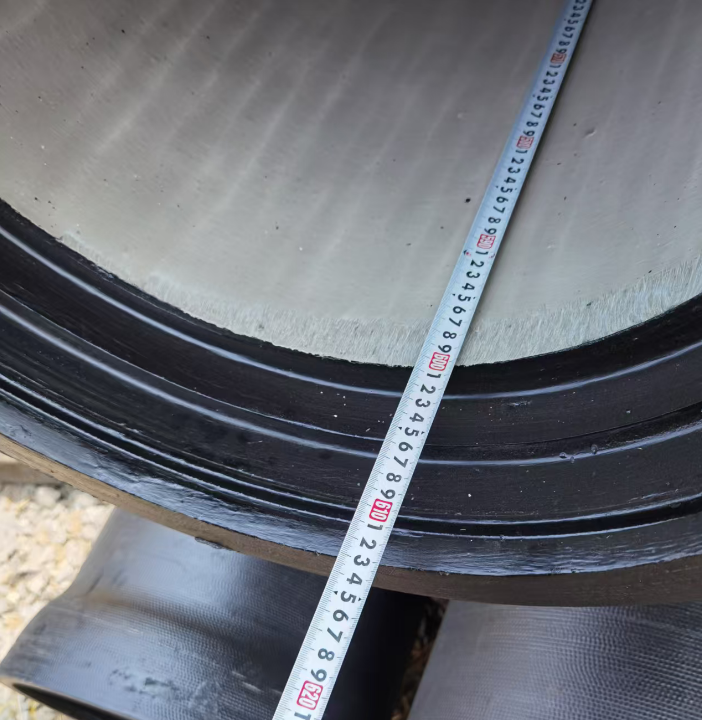
୪. ନମନୀୟ ଲୁହା ପାଇପ୍ ଲମ୍ବ
5. ଅଣ୍ଡାକାରତା
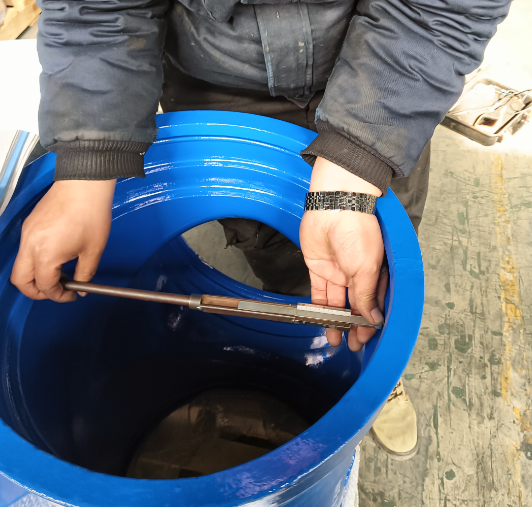
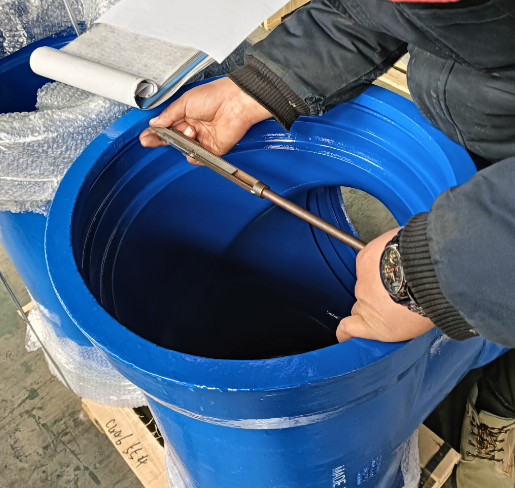
କାଷ୍ଟ ପାଇପ୍ କ୍ରସ୍ ସେକ୍ସନର ବାହାରେ ଗୋଲେଇ।
ଓଭାଲିଟି = 100 x (A1-A2) / (A1 + A2)
A1: ସର୍ବାଧିକ A2: କ୍ଷୁଦ୍ର
୬. ସରଳତା
କାଷ୍ଟ ପାଇପ୍ଗୁଡ଼ିକ ସିଧା ହେବା ଉଚିତ, ସର୍ବାଧିକ ବିଚ୍ୟୁତି ପ୍ରଭାବଶାଳୀ ଲମ୍ବ (6000 x 0.125% = 7.5mm) ରୁ ଅଧିକ ହେବ ନାହିଁ।ଯଦି ପାଇପ୍ ଟି ବାଧାହୀନ ଥାଏ, ତେବେ ସିଧା ହେବା ପାଇଁ ଦୃଶ୍ୟମାନ ଯାଞ୍ଚ ବ୍ୟବହାର କରାଯିବା ଉଚିତ। ସନ୍ଦେହ ହେଲେ, ନିମ୍ନଲିଖିତ ପଦ୍ଧତି ବ୍ୟବହାର କରାଯିବା ଉଚିତ।ପାଇପ୍ର ସିଧାତା ଯାଞ୍ଚ କରିବା ପାଇଁ ଏହାକୁ ଦୁଇଟି ଷ୍ଟାଣ୍ଡ କିମ୍ବା ରୋଲର୍ରେ ଅକ୍ଷୀୟ ଭାବରେ ବୁଲନ୍ତୁ। ଷ୍ଟାଣ୍ଡ/ରୋଲର୍ ମଧ୍ୟରେ ବ୍ୟବଧାନ ପାଇପ୍ର ମାନକ ଲମ୍ବରୁ ଅତି କମରେ 2/3 ହେବା ଉଚିତ। ସିଧାତାରୁ ସର୍ବାଧିକ ବିଚ୍ୟୁତି ବିନ୍ଦୁ ନିର୍ଣ୍ଣୟ କରାଯିବା ଉଚିତ, ଏବଂ ବିଚ୍ୟୁତି 7.5mm ସୀମା ଅତିକ୍ରମ କରିବା ଉଚିତ୍ ନୁହେଁ।
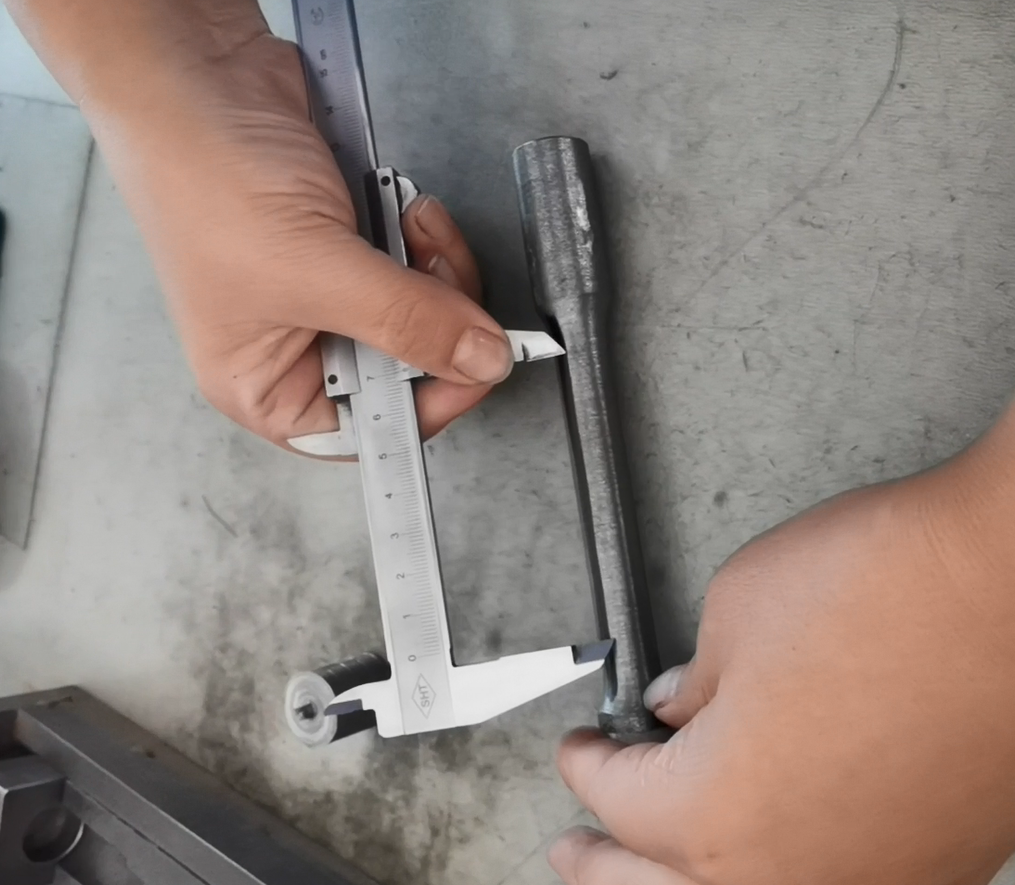
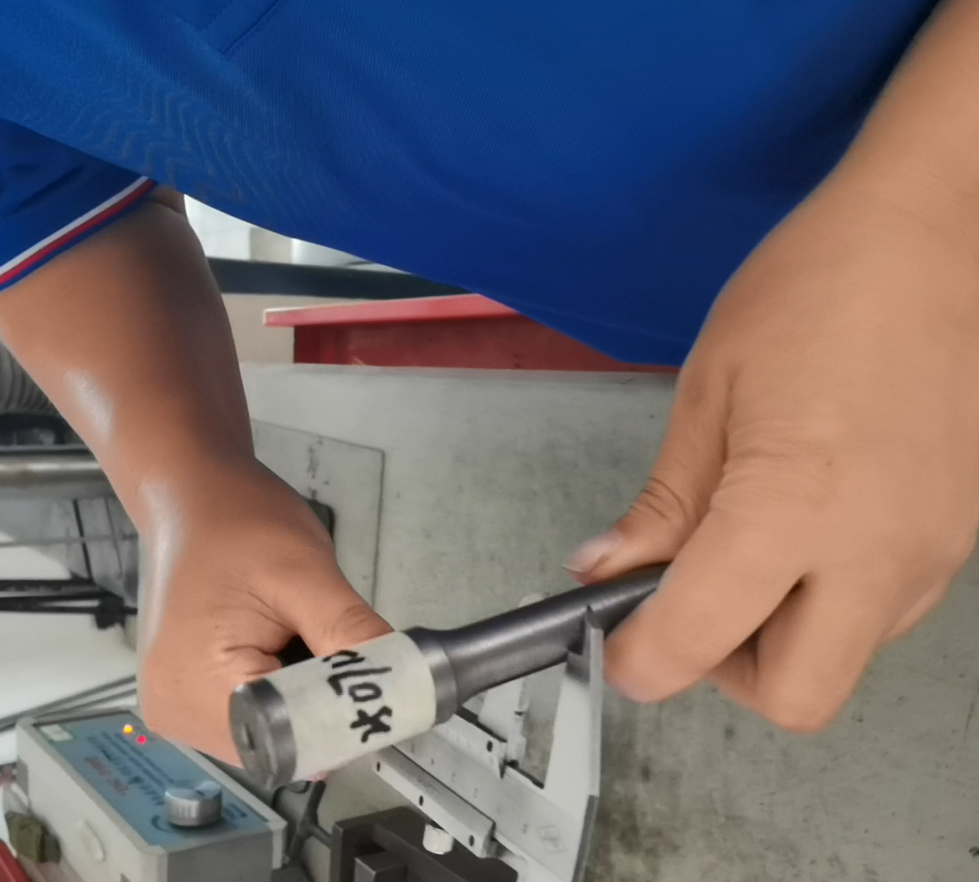
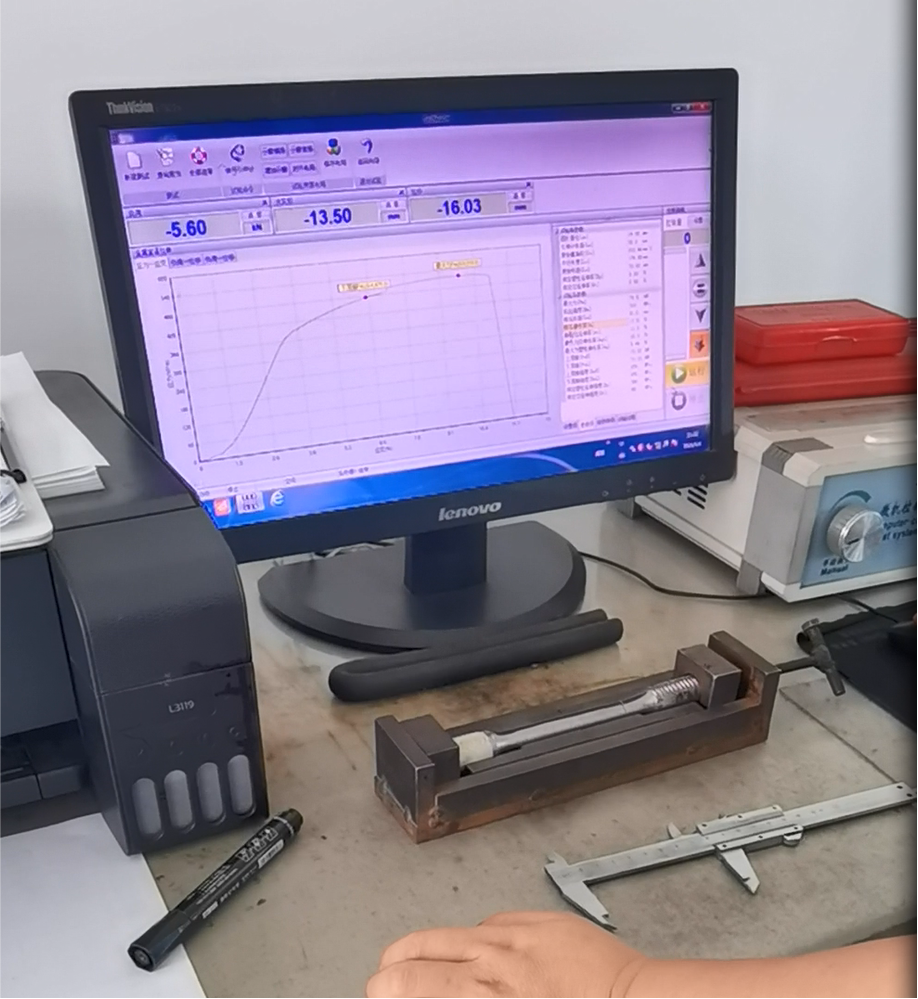
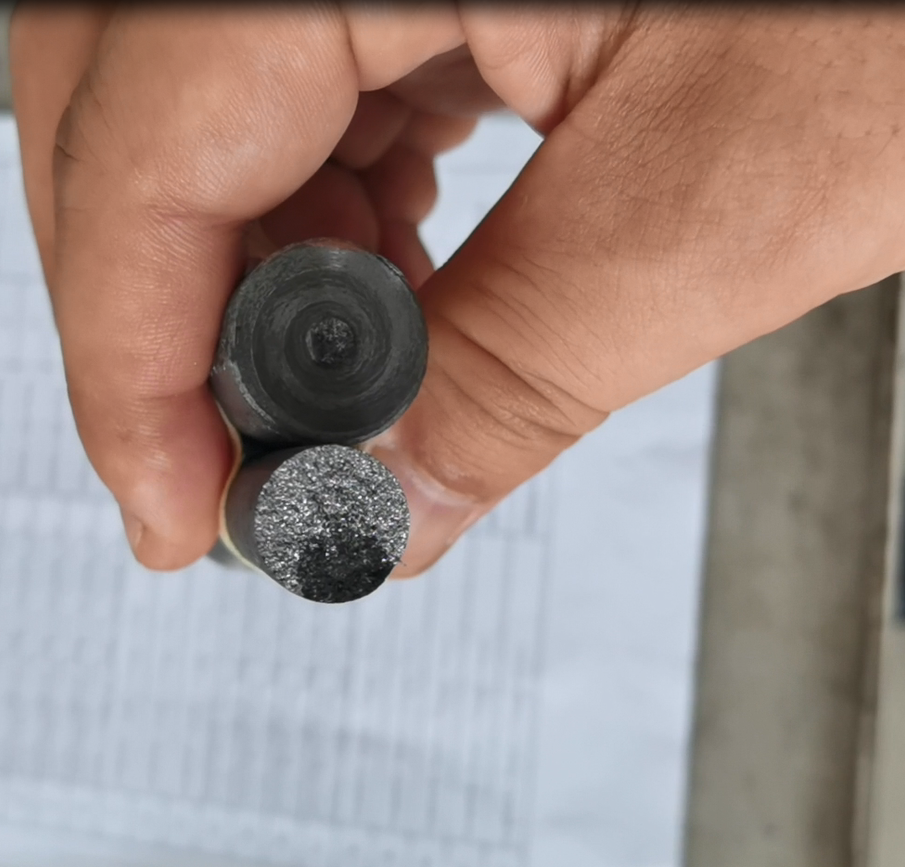
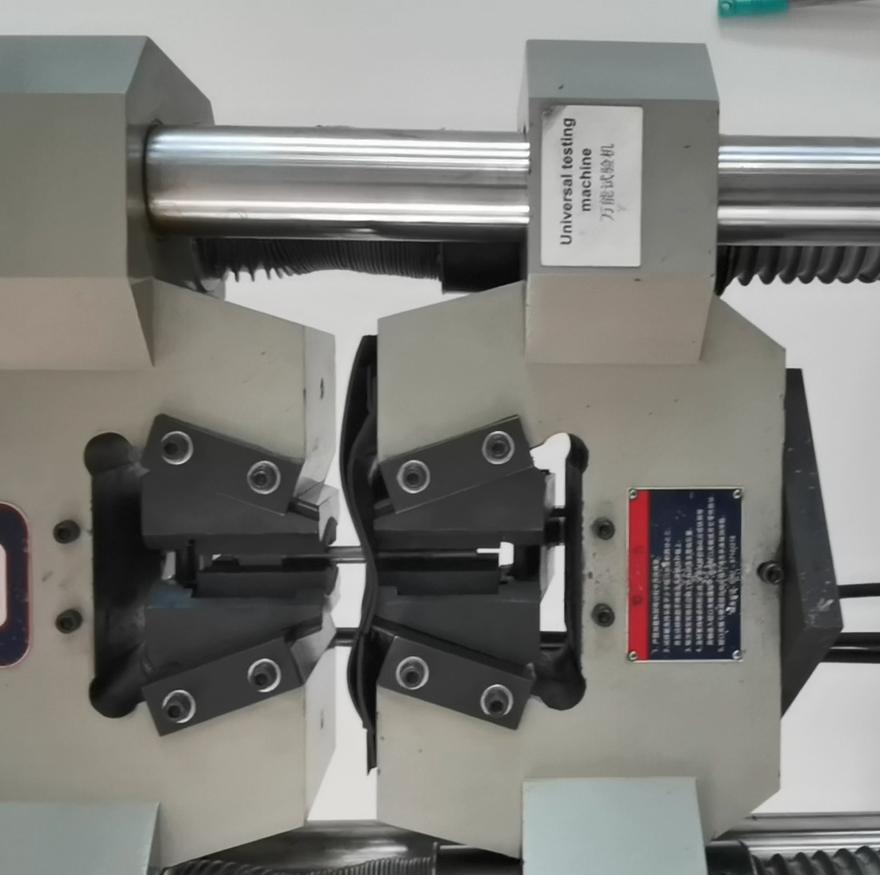
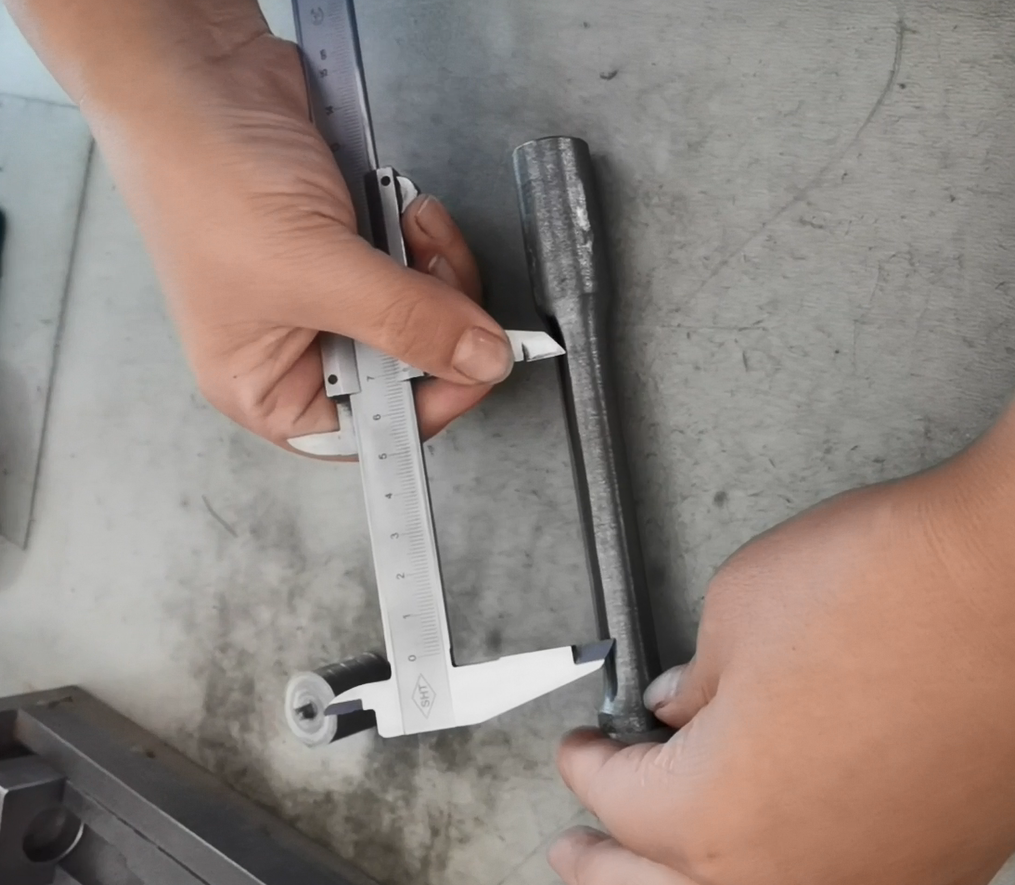
୭. ଟେନସାଇଲ୍ ଗୁଣଧର୍ମ
ଯୋଗ୍ୟତା ମାନଦଣ୍ଡ ନିମ୍ନଲିଖିତ ଭାବରେ ଅଟେ:
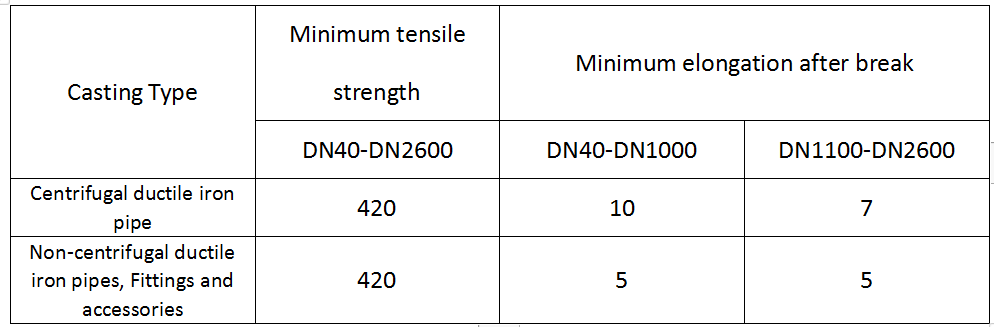
ବିଫଳତା ମାନଦଣ୍ଡ: ପରୀକ୍ଷା ପାଇଁ ସମାନ ନମୁନା ରିଙ୍ଗରୁ ଦୁଇଟି ପରୀକ୍ଷା ବାର୍ ନିଅନ୍ତୁ। ଯଦି ଡୁପ୍ଲିକେଟ ନମୁନାରେ ଗୋଟିଏ ପରୀକ୍ଷା ବାର୍ ର ଯାନ୍ତ୍ରିକ ଗୁଣଗୁଡ଼ିକ ଆବଶ୍ୟକତା ପୂରଣ କରିବାରେ ବିଫଳ ହୁଏ, ତେବେ ପାଇପ୍ ବ୍ୟାଚ୍ ସମୀକ୍ଷା କରାଯିବ ଏବଂ ବିଫଳତା ପରିଚାଳନା ପ୍ରକ୍ରିୟା କାର୍ଯ୍ୟକାରୀ କରାଯିବ।
୮. ବ୍ରିନେଲ୍ କଠୋରତା
ବ୍ରିନେଲ୍ କଠୋରତା ପରୀକ୍ଷକ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ବ୍ୟାସର ଏକ ଷ୍ଟିଲ୍ ବଲ୍ କୁ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ପରୀକ୍ଷଣ ବଳ ଅଧୀନରେ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ବେଗରେ ନମୁନା ପୃଷ୍ଠରେ ଚାପି କାର୍ଯ୍ୟ କରେ। ନିର୍ଦ୍ଦିଷ୍ଟ ପରୀକ୍ଷଣ ବଳ ଏକ ନିର୍ଦ୍ଦିଷ୍ଟ ସମୟ ପାଇଁ ବଜାୟ ରହିବା ପରେ ବଳକୁ ଅପସାରିତ କରାଯାଏ। ଧାତୁର ବ୍ରିନେଲ୍ କଠୋରତାକୁ ଇଣ୍ଡେଣ୍ଟେସନ୍ର ଗୋଲାକାର ପୃଷ୍ଠ କ୍ଷେତ୍ର ଉପରେ ପ୍ରୟୋଗ ହୋଇଥିବା ହାରାହାରି ଚାପ ଭାବରେ ପ୍ରକାଶ କରାଯାଏ। ବ୍ରିନେଲ୍ କଠୋରତା ପରୀକ୍ଷା ନମୁନାରେ ଅଣୁବୀକ୍ଷଣିକ ପୃଥକୀକରଣ କିମ୍ବା ଗଠନାତ୍ମକ ଅସମାନତା ଦ୍ୱାରା ପ୍ରଭାବିତ ହୁଏ ନାହିଁ। ପ୍ରୟୋଗିତ ଭାର ସହିତ ଇଣ୍ଡେଣ୍ଟେସନ୍ କ୍ଷେତ୍ରର ଅନୁପାତ ଗଣନା କରି, ଏହା ନମ୍ରତା ଏବଂ ପରିଧାନ ପ୍ରତିରୋଧ ଭଳି ସାମଗ୍ରୀ ଗୁଣଗୁଡ଼ିକୁ ନିରପେକ୍ଷ ଭାବରେ ମୂଲ୍ୟାଙ୍କନ କରେ, ଏବଂ ପ୍ରାୟତଃ ଶିଳ୍ପ ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ ପାଇଁ ଏକ ସନ୍ଦର୍ଭ ମାନକ ଭାବରେ ବ୍ୟବହୃତ ହୁଏ।
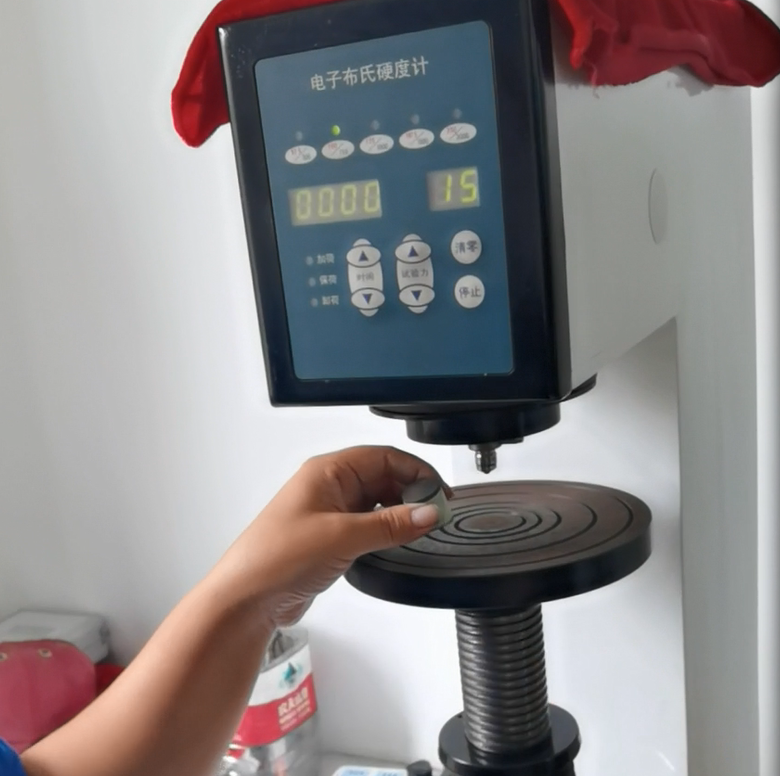
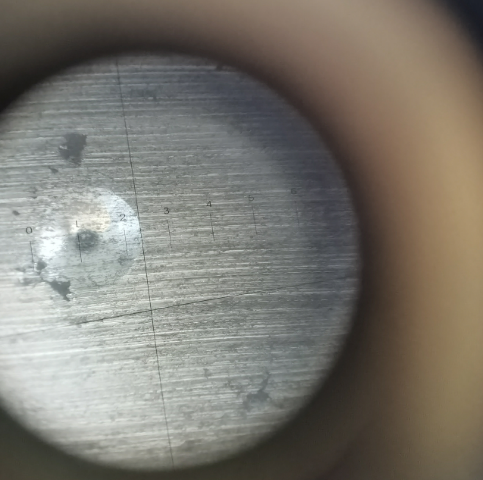
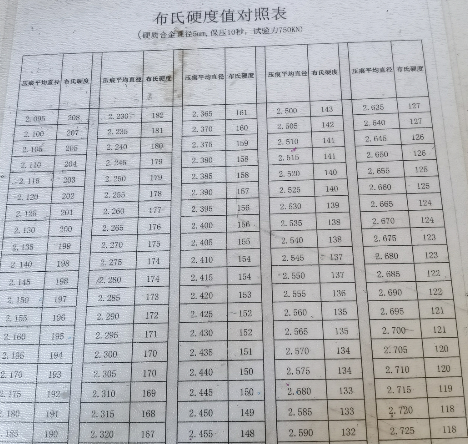
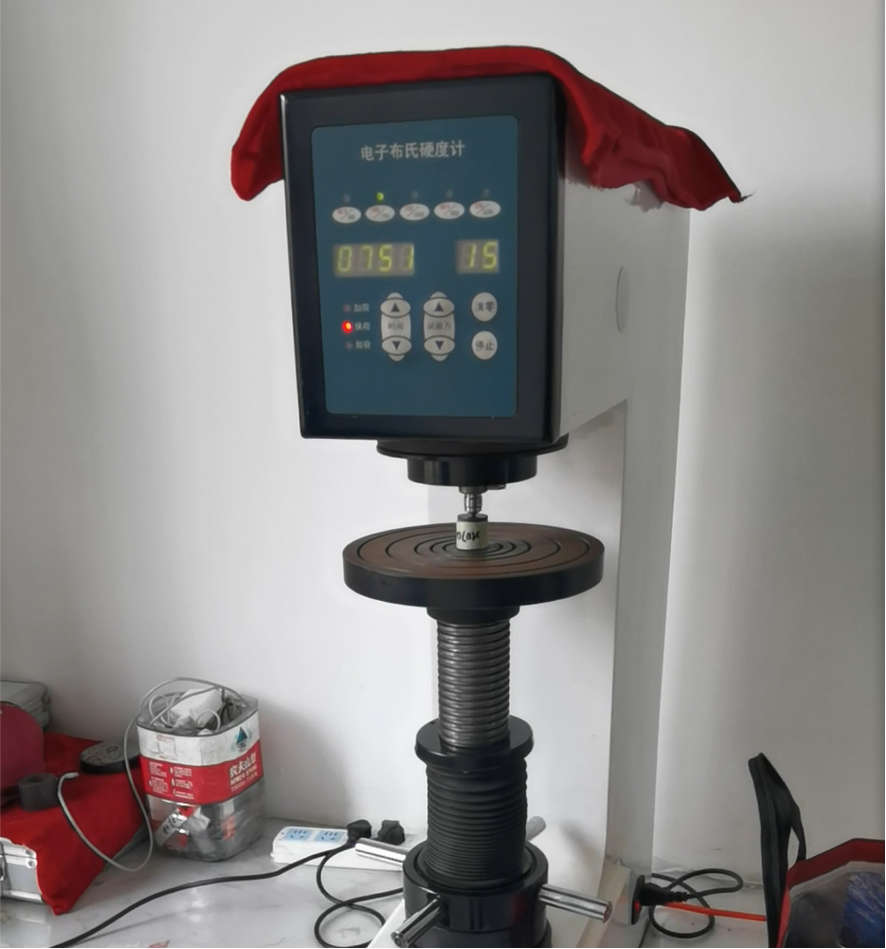
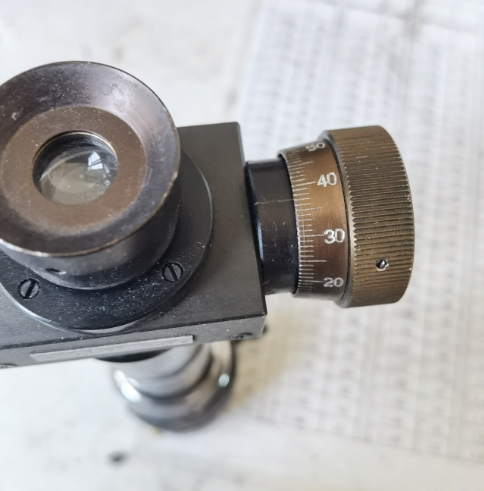
କେନ୍ଦ୍ରାଭ୍ୟନ୍ତରୀଣ ନଳୀ ଲୁହା ପାଇପର ବ୍ରିନେଲ କଠୋରତା 230 HBW ଅତିକ୍ରମ କରିବ ନାହିଁ, ଏବଂ ଅଣ-କେନ୍ଦ୍ରାଭ୍ୟନ୍ତରୀଣ ନଳୀ ଲୁହା ପାଇପ, ଫିଟିଂ ଏବଂ ଆନୁଷଙ୍ଗିକ ଜିନିଷର ବ୍ରିନେଲ କଠୋରତା 250 HBW ଅତିକ୍ରମ କରିବ ନାହିଁ। ୱେଲ୍ଡିଂ ଅଂଶଗୁଡ଼ିକର ତାପ ପ୍ରଭାବିତ ଜୋନରେ ବ୍ରିନେଲ କଠୋରତା ମୂଲ୍ୟ ଅଧିକ ରହିବାକୁ ଅନୁମତି ଦିଆଯାଇଛି।
୯. ନମନୀୟ ଲୁହାର ରାସାୟନିକ ଗଠନ, ବର୍ଣ୍ଣାଳୀ ଚିହ୍ନଟ
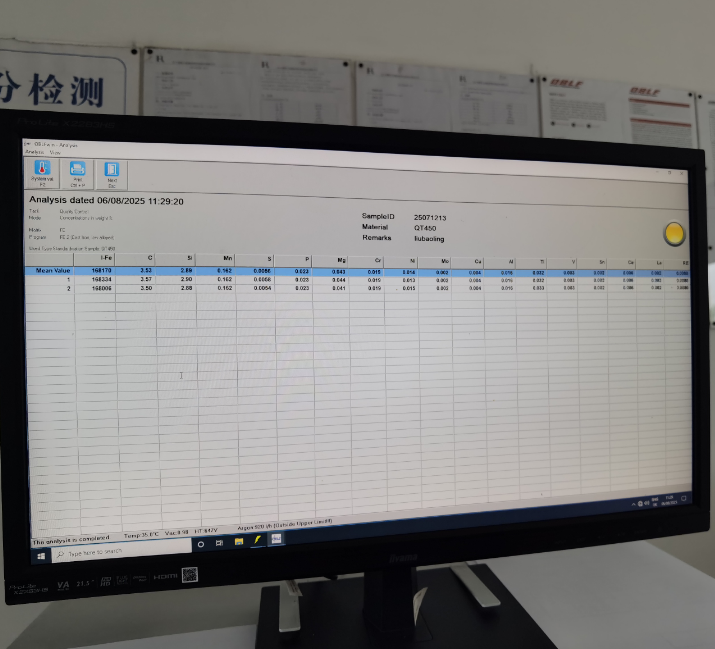
ସ୍ପେକ୍ଟ୍ରୋସ୍କୋପିକ୍ ପଦ୍ଧତିଗୁଡ଼ିକ ପ୍ରକୃତ ସମୟରେ ନଳୀ ଲୁହାରେ ସିଲିକନ୍ ଏବଂ ମ୍ୟାଗ୍ନେସିୟମ୍ ଭଳି ପ୍ରମୁଖ ଉପାଦାନଗୁଡ଼ିକର ବିଷୟବସ୍ତୁ ବିଶ୍ଳେଷଣ କରିପାରିବ (ଉଦାହରଣ ସ୍ୱରୂପ, ଚୂଡ଼ାନ୍ତ ସିଲିକନ୍ ବିଷୟବସ୍ତୁ ସିଧାସଳଖ ଫେରିଟିକ୍ ନଳୀ ଲୁହାର ନିମ୍ନ-ତାପମାନ ପ୍ରଭାବ କଠିନତାକୁ ପ୍ରଭାବିତ କରେ), ଉଚ୍ଚ-ଗତି ପରୀକ୍ଷଣ ପାଇଁ ପାରମ୍ପରିକ ରାସାୟନିକ ପଦ୍ଧତିଗୁଡ଼ିକୁ ବଦଳାଇ ଏବଂ ପ୍ରାକ୍-କାଷ୍ଟ ପ୍ରକ୍ରିୟା ସମାୟୋଜନକୁ ମାର୍ଗଦର୍ଶନ କରେ। କାର୍ବନ ଏବଂ ସଲଫର ଭଳି ଉପାଦାନଗୁଡ଼ିକର ବଣ୍ଟନ ମାପ କରି, ଆମେ ନିଶ୍ଚିତ କରୁ ଯେ ଗ୍ରାଫାଇଟ୍ ନୋଡୁଲାରିଟି ହାର (ସ୍ଫେରୋଏଡାଇଜେସନ୍ ହାର ≥90%) ଆବଶ୍ୟକୀୟ ଟେନସାଇଲ୍ ଶକ୍ତି (≥420 MPa) ଏବଂ ଦୀର୍ଘତା (≥10%) ପୂରଣ କରେ। କାଷ୍ଟିଂ ପ୍ରକ୍ରିୟା ସମୟରେ ଧାତୁ ରଚନାର ପ୍ରକୃତ-ସମୟ ନିରୀକ୍ଷଣ ସ୍କ୍ରାପ୍ ହ୍ରାସ କରେ ଏବଂ ନଳୀ ଲୁହା ପାଇପ୍ ଏବଂ ଫିଟିଂର ଆଭ୍ୟନ୍ତରୀଣ ଗୁଣବତ୍ତା ଉନ୍ନତ କରେ।
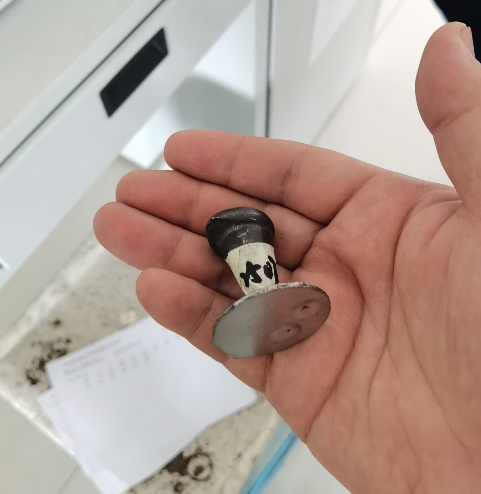
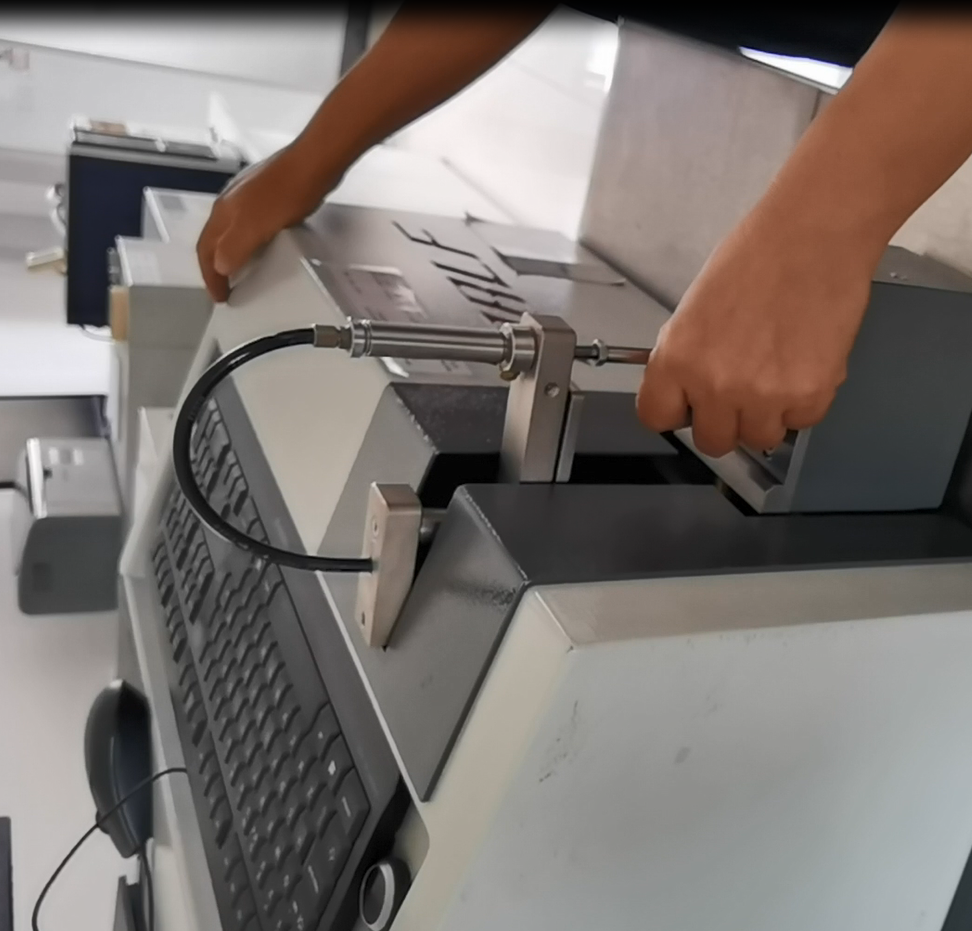
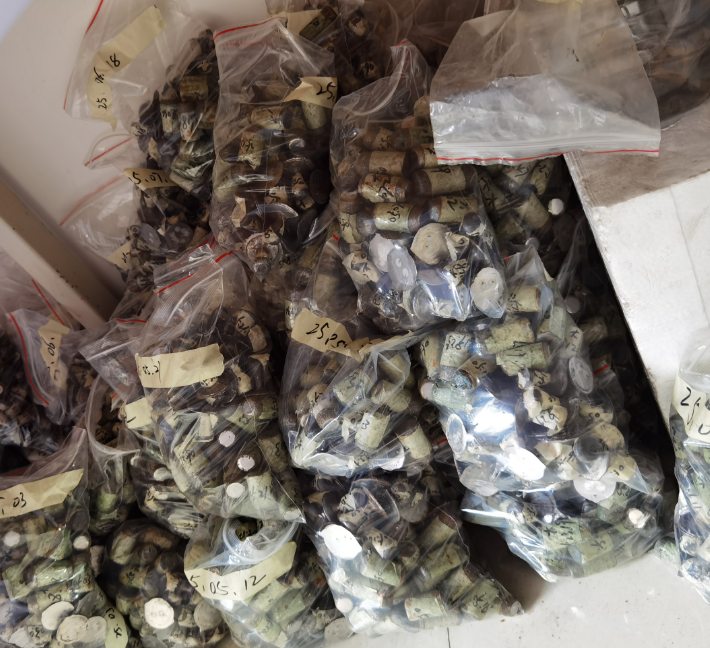
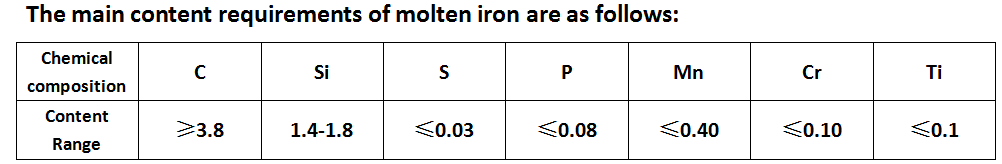
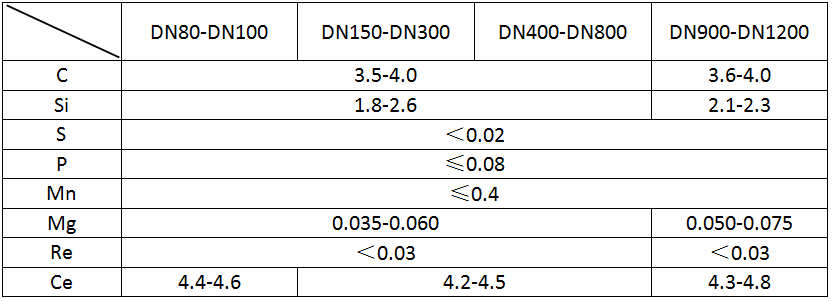
ଗୋଲକୀକରଣ ପରେ ତରଳିଯାଇଥିବା ଲୁହାର ମୁଖ୍ୟ ଉପାଦାନଗୁଡ଼ିକର ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକତା
ସମ୍ପୂର୍ଣ୍ଣ ଗୁଣବତ୍ତା ଯାଞ୍ଚ ରିପୋର୍ଟ ପାଆନ୍ତୁ
ପୋଷ୍ଟ ସମୟ: ସେପ୍ଟେମ୍ବର-୧୧-୨୦୨୫



