ଡିନସେନ୍ ଧାତୁଧାତୁ ପ୍ରକ୍ରିୟାକରଣ ଏବଂ ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ ଉତ୍ପାଦ କ୍ଷେତ୍ରରେ ପ୍ରତିବଦ୍ଧ। ଏହା ବିଭିନ୍ନ ଧାତୁ ପ୍ରକ୍ରିୟାକରଣ ପ୍ରକ୍ରିୟାରେ ଦକ୍ଷ ଏବଂ ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ ଫିକ୍ସିଂ ଉତ୍ପାଦ, କ୍ଲାମ୍ପ, ସନ୍ଧି, କପଲିଂ, ପାଇପ୍ ଏବଂ ଫିଟିଂସ୍ ଇତ୍ୟାଦିର ଗବେଷଣା ଏବଂ ବିକାଶ ଏବଂ ଉତ୍ପାଦନରେ ଉଲ୍ଲେଖନୀୟ ଫଳାଫଳ ହାସଲ କରିଛି। ଏହା ବଜାରକୁ ଉଚ୍ଚମାନର ଏବଂ ବିବିଧ ଧାତୁ ଉତ୍ପାଦ ଆଣିଥାଏ ଏବଂ ଏହାର ଉଚ୍ଚମାନର ଉତ୍ପାଦ ଗୁଣବତ୍ତା ଏବଂ ଉତ୍କୃଷ୍ଟ କାରିଗରୀ ସହିତ ଶିଳ୍ପରେ ଏକ ଭଲ ଖ୍ୟାତି ସ୍ଥାପନ କରିଛି।
ଧାତୁ ପ୍ରକ୍ରିୟାକରଣ, କ୍ଲାମ୍ପ ଉତ୍ପାଦଗୁଡ଼ିକୁ ଉଦାହରଣ ଭାବରେ ନେବା
୧.କଞ୍ଚାମାଲ
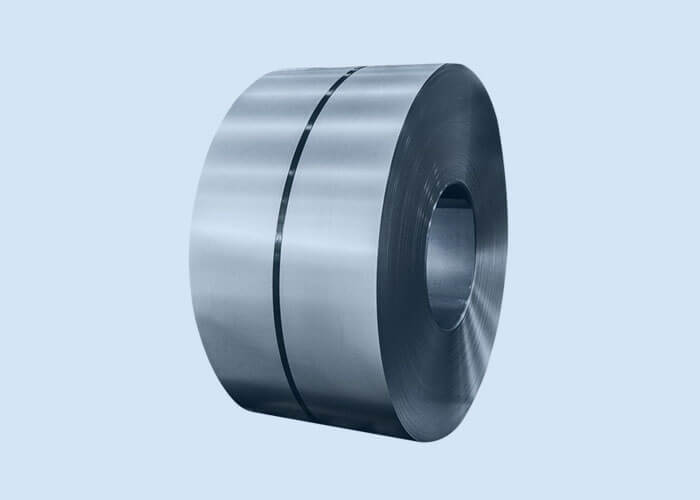
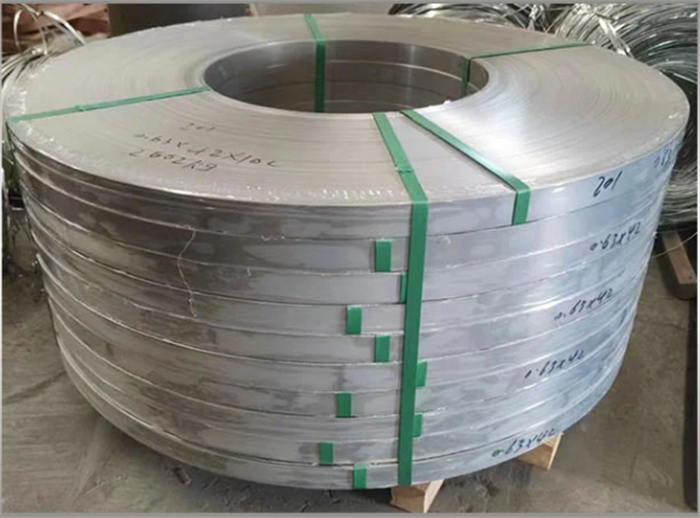
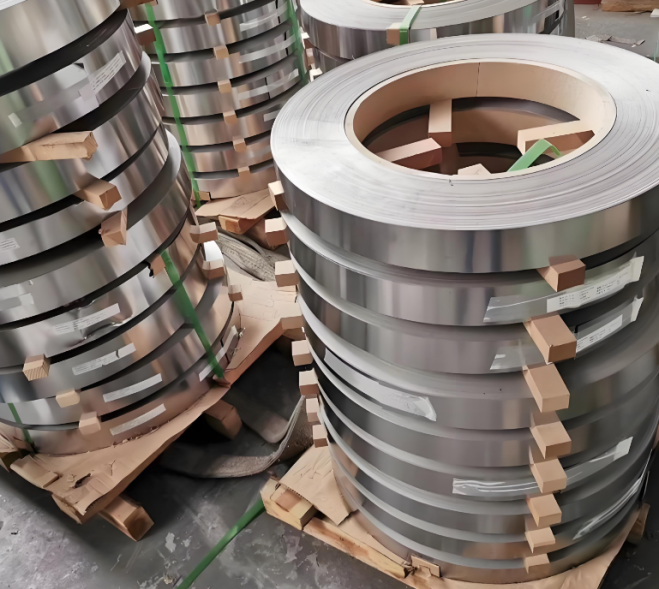
କଞ୍ଚାମାଲ ଚୟନ: ସାଧାରଣ ସାମଗ୍ରୀ ହେଉଛି ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ (ଯେପରିକି 304, 316), କାର୍ବନ ଷ୍ଟିଲ୍ (Q235) କିମ୍ବା ଗାଲଭାନିଜ୍ଡ ଷ୍ଟିଲ୍ ଷ୍ଟ୍ରିପ୍, ଯାହାକୁ କ୍ଷୟ ପ୍ରତିରୋଧ, ଶକ୍ତି ଏବଂ ମୂଲ୍ୟ ଆବଶ୍ୟକତା ଅନୁସାରେ ଚୟନ କରାଯାଇପାରିବ।
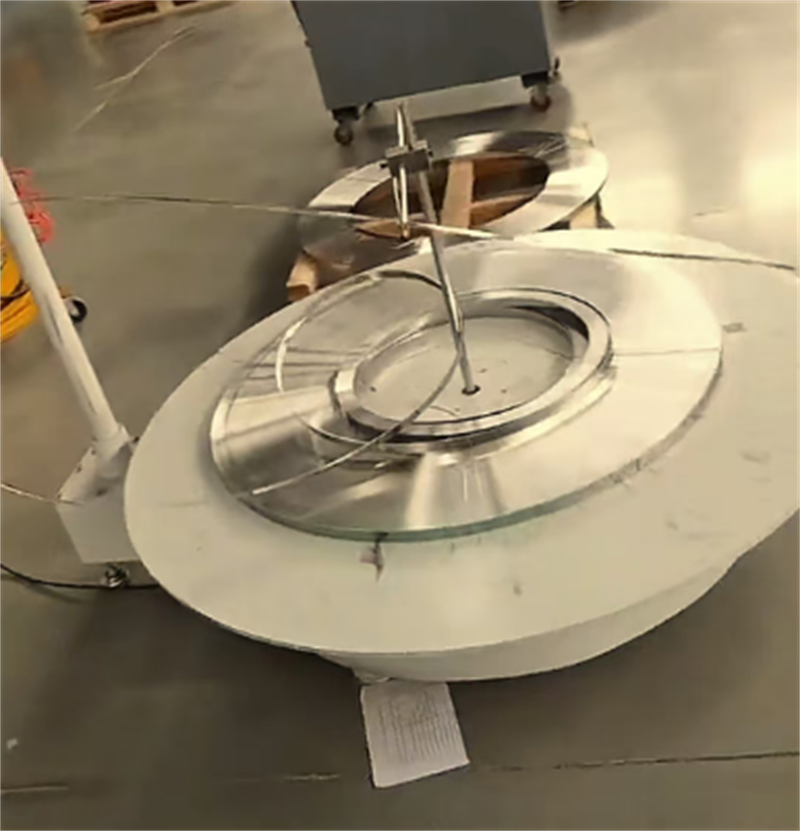
ଷ୍ଟିଲ୍ ଷ୍ଟ୍ରିପ୍ ସ୍ଲିଟିଂ: ଡାଇମେନ୍ସନାଲ୍ ସଠିକତା ଏବଂ ଧାର ସମତଳତା ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ବଡ଼ ଷ୍ଟିଲ୍ ଷ୍ଟ୍ରିପ୍କୁ ଏକ ସ୍ଲିଟିଂ ମେସିନ୍ ଦ୍ୱାରା ଆବଶ୍ୟକୀୟ ଓସାର (ଯେପରିକି 10mm, 12mm) ରେ କଟାଯାଏ।
2. ଷ୍ଟାମ୍ପିଂ
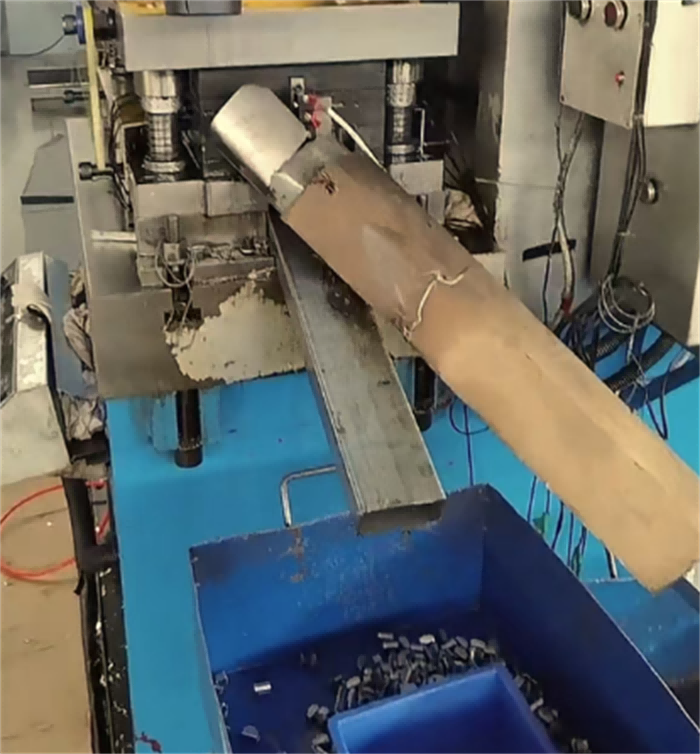
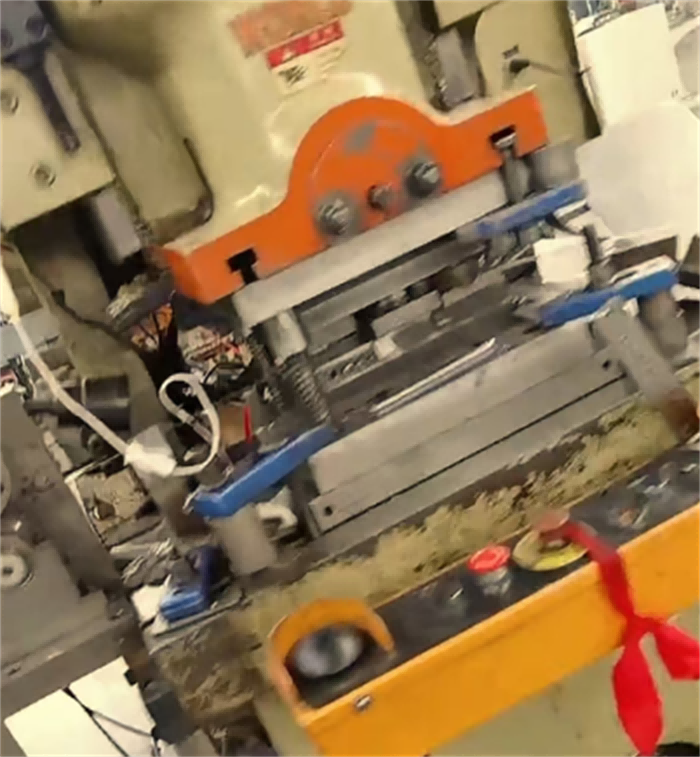
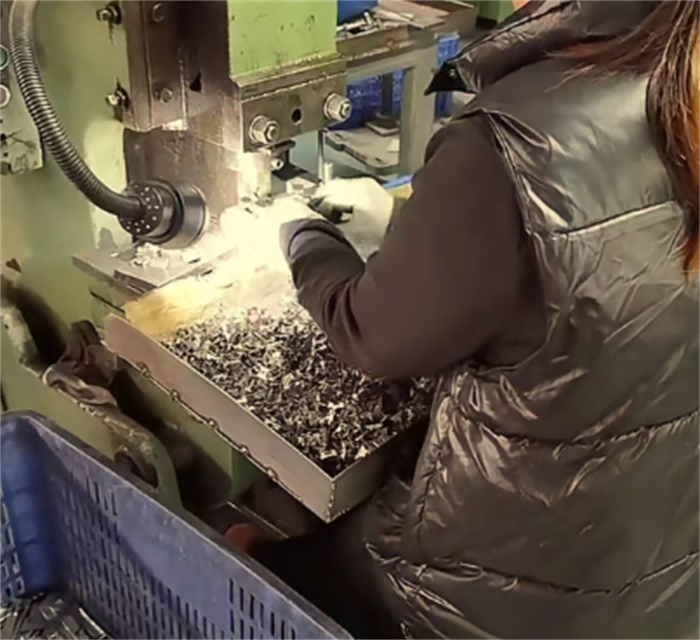
ଷ୍ଟାମ୍ପିଂ ଡାଇ ଡିଜାଇନ୍: ଗଳା କ୍ଲାମ୍ପ ବଡି (ଷ୍ଟିଲ୍ ବେଲ୍ଟ), ଲକିଂ ଇୟର, ଥ୍ରେଡେଡ୍ ହୋଲ୍ ଏବଂ ଅନ୍ୟାନ୍ୟ ଗଠନକୁ ପଞ୍ଚ କରିବା ପାଇଁ ଗଳା କ୍ଲାମ୍ପର ପ୍ରକାର (ଯେପରିକି ୱର୍ମ ପ୍ରକାର, ବୋଲ୍ଟ ପ୍ରକାର) ଅନୁସାରେ ଡାଇ ଡିଜାଇନ୍ କରନ୍ତୁ।
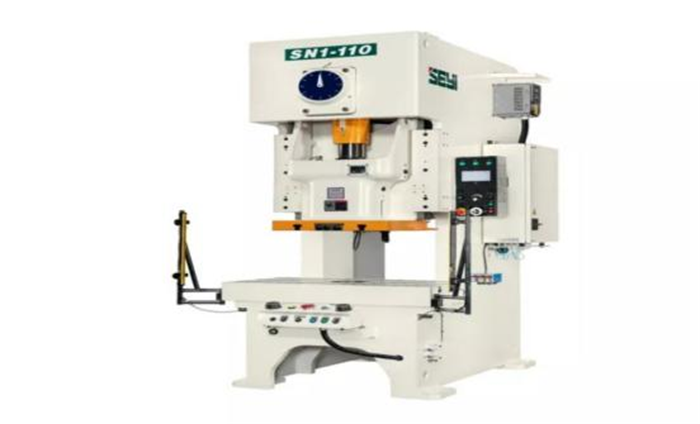
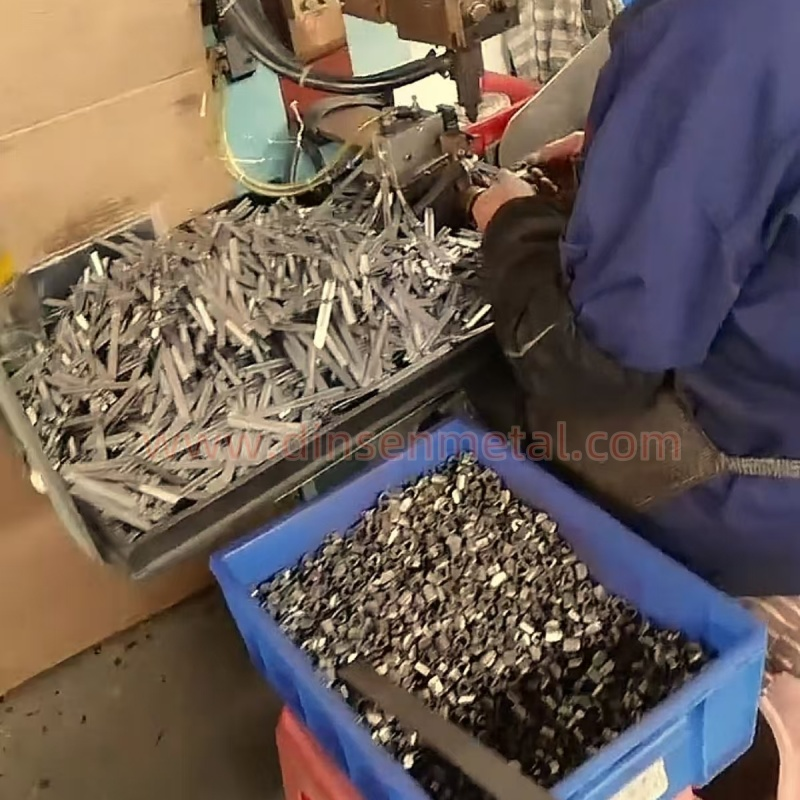
ଷ୍ଟିଲ୍ ବେଲ୍ଟ ଷ୍ଟାମ୍ପିଂ: ଏକ ପଞ୍ଚ ପ୍ରେସ୍ ଏବଂ ଏକ ନିରନ୍ତର ଡାଇ ବ୍ୟବହାର କରି ଷ୍ଟିଲ୍ ବେଲ୍ଟକୁ ଦାନ୍ତ ପ୍ୟାଟର୍ନ ସହିତ ଏକ ରିଙ୍ଗ ବେଲ୍ଟରେ ଷ୍ଟାମ୍ପ କରନ୍ତୁ (ଘର୍ଷଣ ବୃଦ୍ଧି କରିବା ପାଇଁ) ଏବଂ ଲକିଂ ଯନ୍ତ୍ର (ଯେପରିକି ୱର୍ମ ଗିଅର୍ ଗ୍ରୁଭ୍ କିମ୍ବା ବୋଲ୍ଟ ହୋଲ୍) ପ୍ରକ୍ରିୟାକରଣ କରନ୍ତୁ।
୩. ୱେଲ୍ଡିଂ
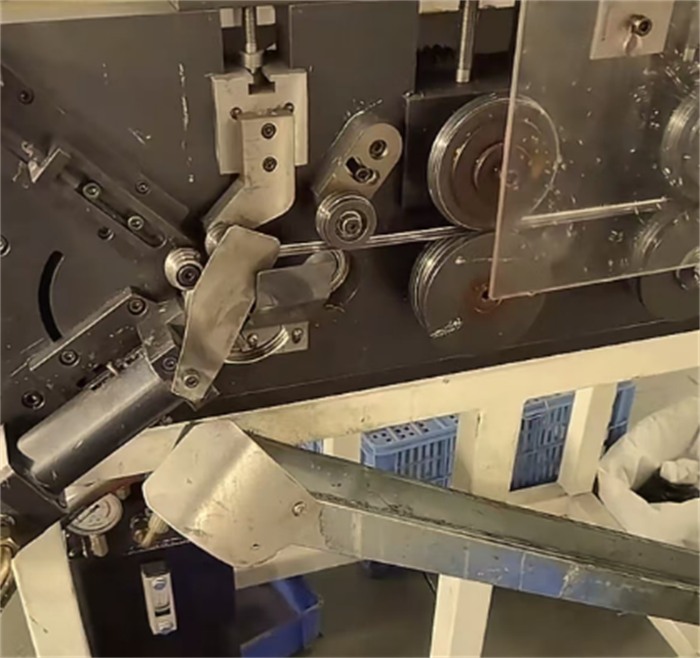
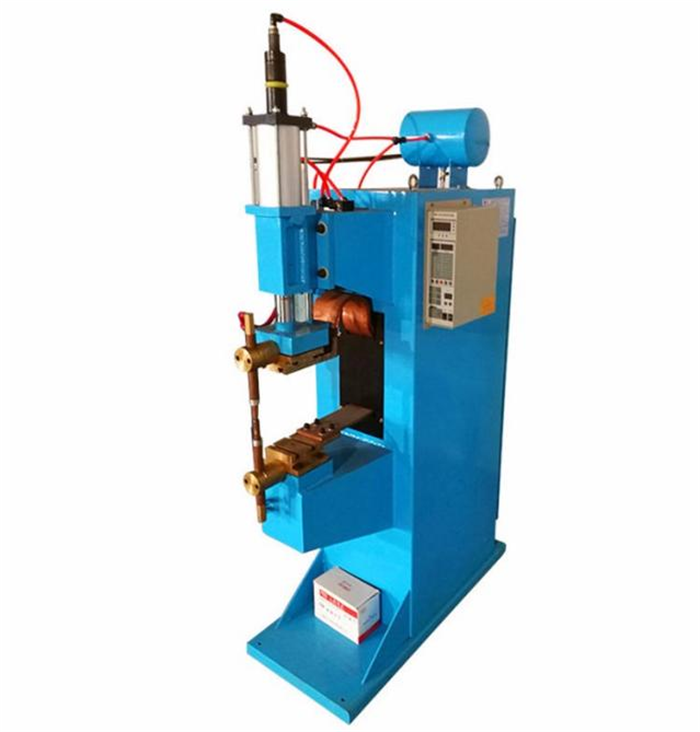
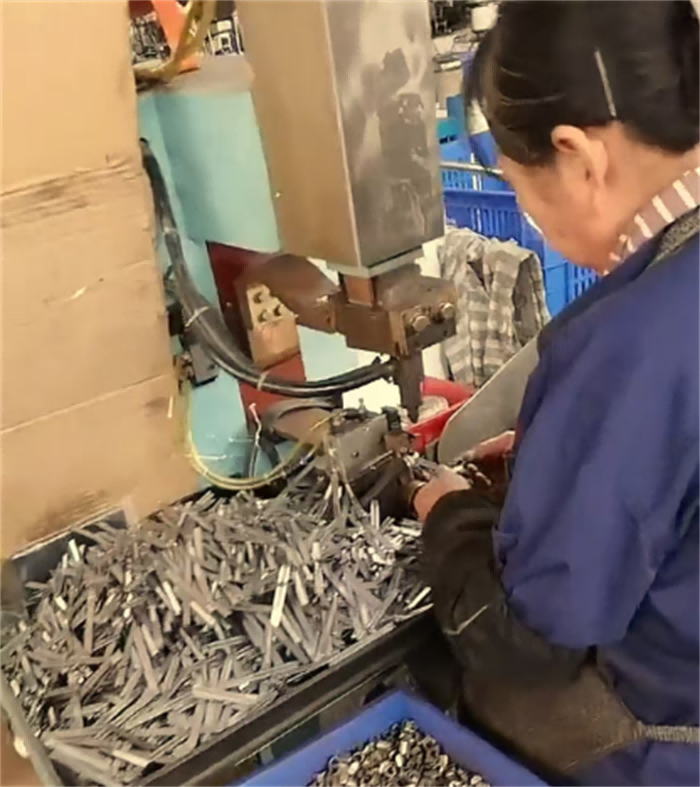
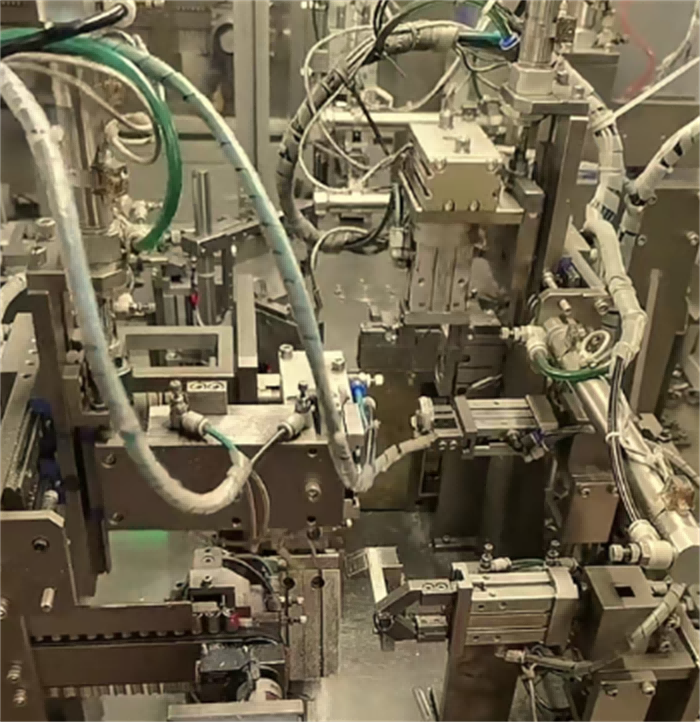
ସ୍ପଟ୍ ୱେଲ୍ଡିଂ/ଲେଜର ୱେଲ୍ଡିଂ: ୱେଲ୍ଡର ଶକ୍ତି ଏବଂ ଗର୍ତ୍ତମୁକ୍ତତା ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ଲକିଂ ମେକାନିଜିମ୍ (ଯେପରିକି ୱର୍ମ ସିଟ୍, ବୋଲ୍ଟ ବେସ୍)କୁ ୱେଲ୍ଡିଂ କରାଯାଇ ଷ୍ଟିଲ୍ ଷ୍ଟ୍ରିପ୍ ସହିତ ସ୍ଥିର କରାଯାଏ।
ସ୍ୱୟଂଚାଳିତ ୱେଲ୍ଡିଂ: ଦକ୍ଷତା ଏବଂ ସ୍ଥିରତାକୁ ଉନ୍ନତ କରିବା ପାଇଁ ରୋବୋଟ୍ ଲେଜର ଦ୍ୱାରା ଉଚ୍ଚ-ସଠିକତା ଥ୍ରୋଟ୍ କ୍ଲାମ୍ପଗୁଡ଼ିକୁ ୱେଲ୍ଡିଂ କରାଯାଏ।
୪. ପୃଷ୍ଠ ଚିକିତ୍ସା
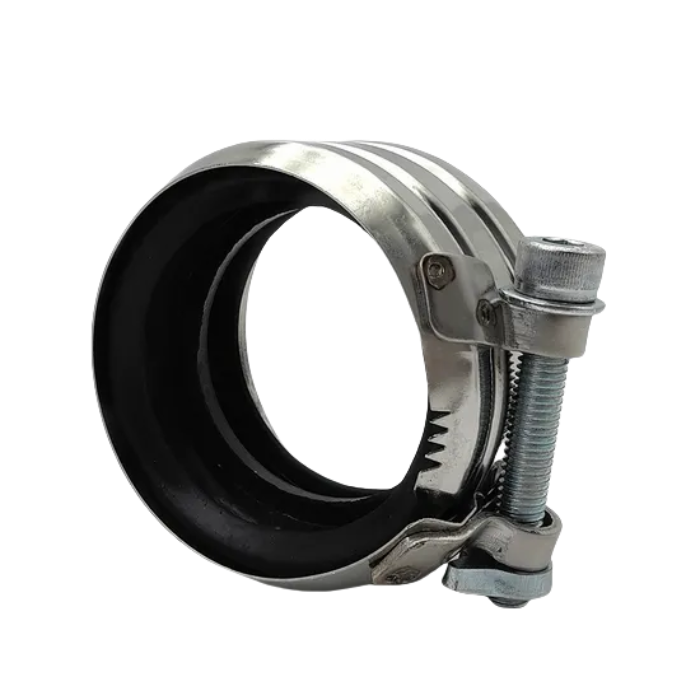
ଇଲେକ୍ଟ୍ରୋପ୍ଲେଟିଂ/ସ୍ପ୍ରେ କରିବା: କଳଙ୍କି ରୋକିବା ପାଇଁ କାର୍ବନ ଷ୍ଟିଲ୍ ସାମଗ୍ରୀକୁ ଚିକିତ୍ସା କରିବା ଆବଶ୍ୟକ, ଯେପରିକି ଜିଙ୍କ୍ ପ୍ଲେଟିଂ (ଧଳା ଜିଙ୍କ୍, ରଙ୍ଗୀନ ଜିଙ୍କ୍), ନିକେଲ ପ୍ଲେଟିଂ କିମ୍ବା ଇପୋକ୍ସି ରେଜିନ୍ ସ୍ପ୍ରେ କରିବା।
ପାସିଭେସନ୍ ଚିକିତ୍ସା: କ୍ଷୟ ପ୍ରତିରୋଧକୁ ବୃଦ୍ଧି କରିବା ପାଇଁ ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ ହୋସ୍ କ୍ଲାମ୍ପଗୁଡ଼ିକୁ ପିକ୍ଲିଂ ଦ୍ୱାରା ପାସିଭେଟ୍ କରାଯାଏ।
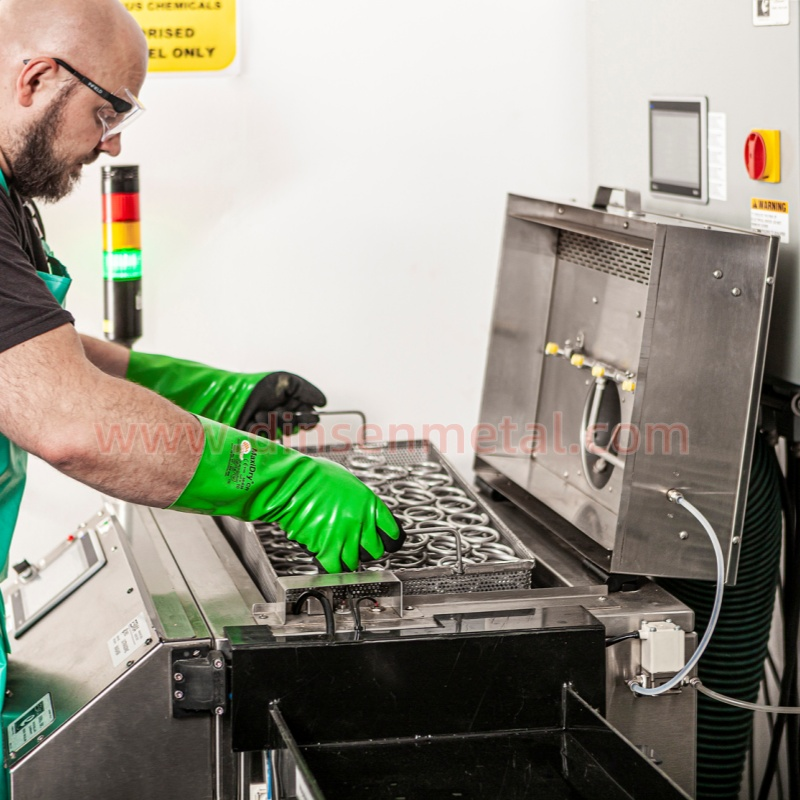
ପାସିଭେସନ୍ ଚିକିତ୍ସା
୫. ସମାବେଶ ଏବଂ ଲକିଂ
କୀଟ-ପ୍ରକାର ଗଳା କ୍ଲାମ୍ପ: କୀଟ ଗିଅର ଆସେମ୍ବଲି ସ୍ଥାପନ କରନ୍ତୁ, ସୁଗମ ଘୂର୍ଣ୍ଣନ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ରିଭେଟିଂ କିମ୍ବା ୱେଲ୍ଡିଂ ଦ୍ୱାରା କୀଟ ସିଟ୍ ସ୍ଥିର କରନ୍ତୁ।
ବୋଲ୍ଟ-ପ୍ରକାର ଥ୍ରୋଟ୍ କ୍ଲାମ୍ପ: ଷ୍ଟିଲ୍ ବେଲ୍ଟର ଉଭୟ ପ୍ରାନ୍ତରେ ଛିଦ୍ର କରନ୍ତୁ ଏବଂ ଟ୍ୟାପ୍ କରନ୍ତୁ, ବୋଲ୍ଟ ଏବଂ ନଟ୍ ସଂସ୍ଥାପନ କରନ୍ତୁ, ଏବଂ ସୂତା ମେଳ ଖାଉଥିବା ସଠିକତାକୁ କାଲିବ୍ରେଟ୍ କରନ୍ତୁ।
୬. ଗୁଣବତ୍ତା ନିରୀକ୍ଷଣ
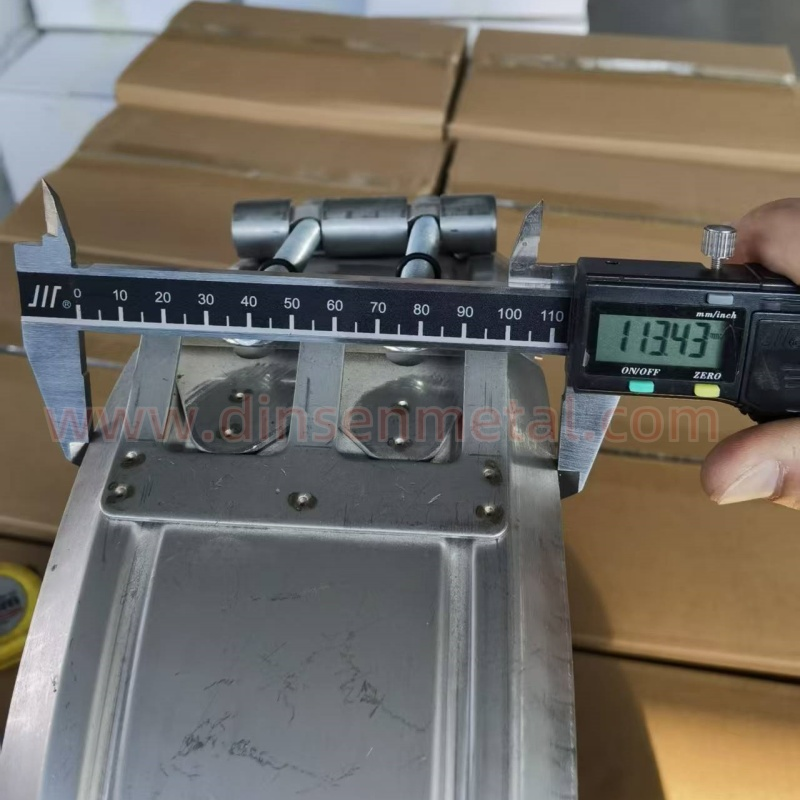
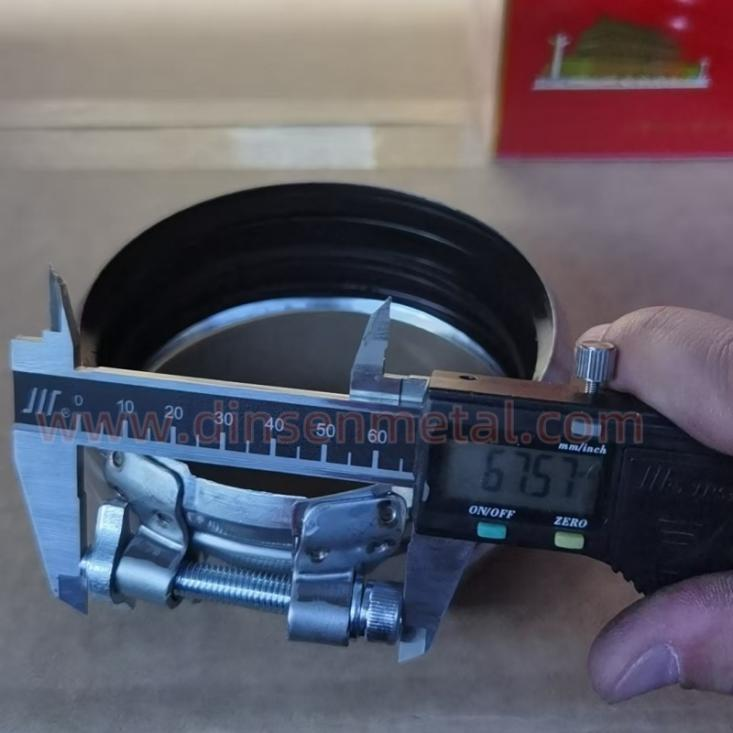
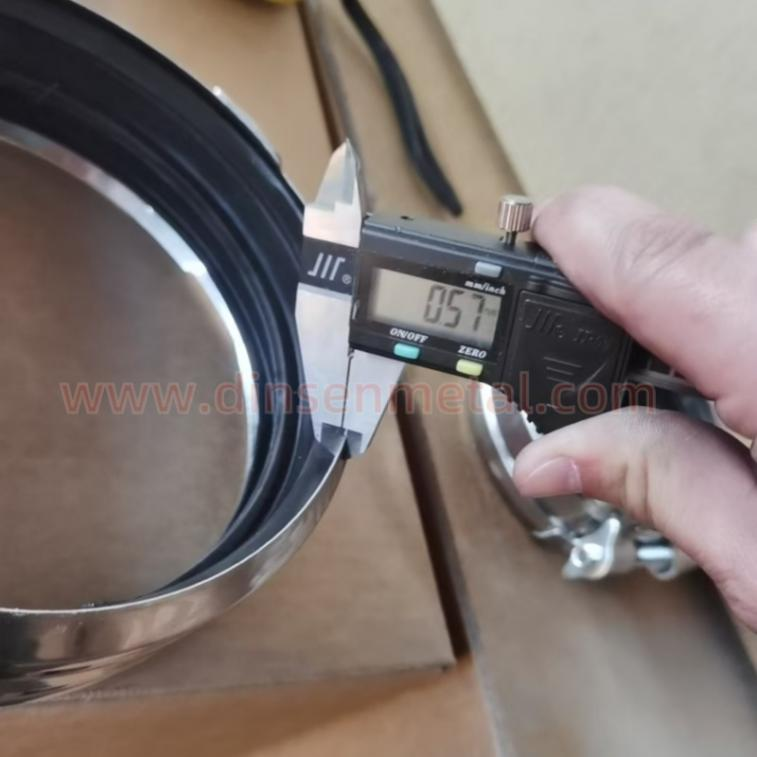
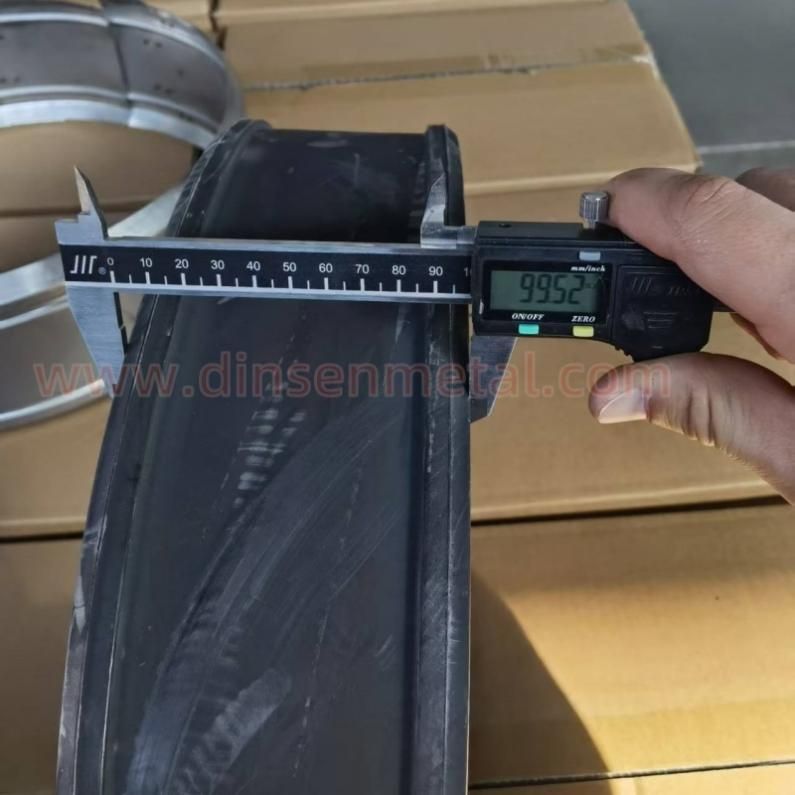
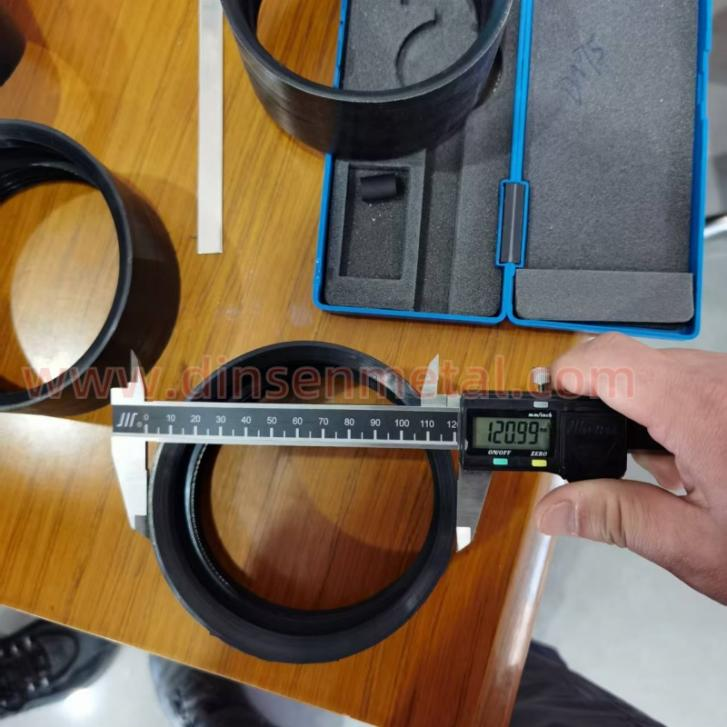
ଡାଇମେନ୍ସନ ଚିହ୍ନଟ: ଗଳା କ୍ଲାମ୍ପର ଭିତର ବ୍ୟାସ, ଷ୍ଟିଲ୍ ବେଲ୍ଟର ଘନତା ଏବଂ ଲକିଂ ମେକାନିଜିମର ସ୍ଥିତି ମାପିବା ପାଇଁ କ୍ୟାଲିପର୍ସ ଏବଂ ପ୍ରୋଜେକ୍ଟର ବ୍ୟବହାର କରନ୍ତୁ।
ଶକ୍ତି ପରୀକ୍ଷା: ଗଳା କ୍ଲାମ୍ପର କ୍ଲାମ୍ପିଂ ବଳ (ଯେପରିକି ତେନସା ଶକ୍ତି≥500MPa) ଏବଂ ଲକିଂ ଯନ୍ତ୍ରର ସ୍ଥାୟୀତ୍ୱ ପରୀକ୍ଷା କରିବା ପାଇଁ ଏକ ଟେନସାଲ୍ ପରୀକ୍ଷଣ ମେସିନ୍ ବ୍ୟବହାର କରନ୍ତୁ।
କ୍ଷୟ ପ୍ରତିରୋଧ ପରୀକ୍ଷା: ଆବରଣ କିମ୍ବା ନିଷ୍କ୍ରିୟତା ପ୍ରଭାବ ଯାଞ୍ଚ କରିବା ପାଇଁ ଲୁଣ ସ୍ପ୍ରେ ପରୀକ୍ଷା (ଯେପରିକି 48-96 ଘଣ୍ଟା)
୭. ପ୍ୟାକିଂ
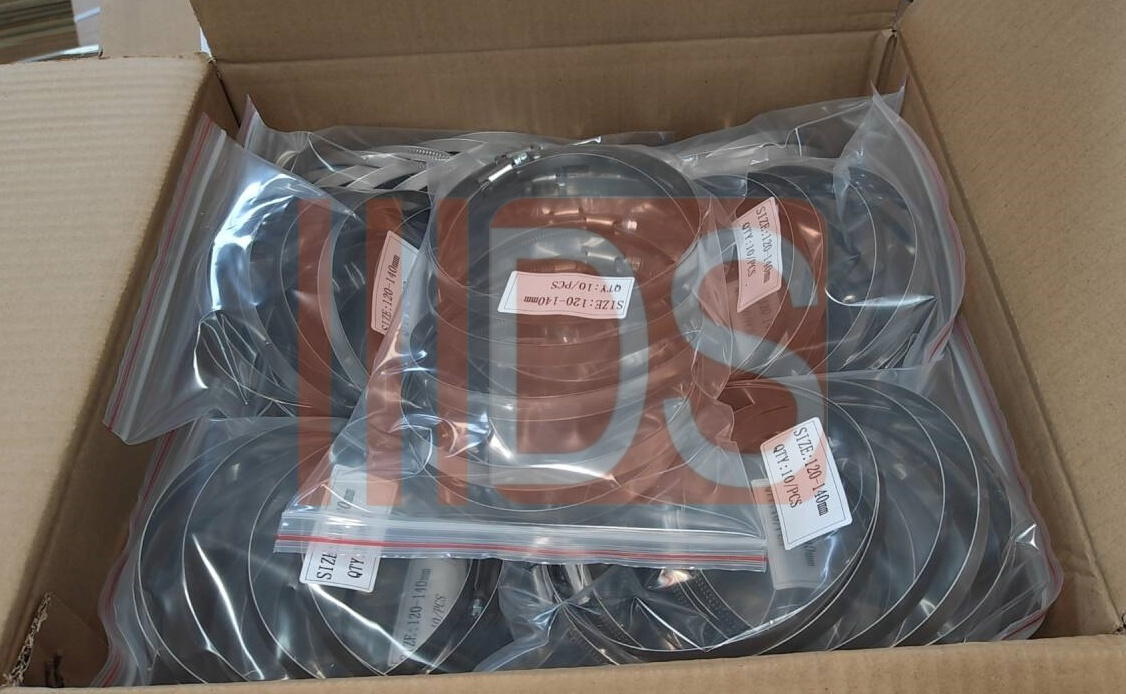
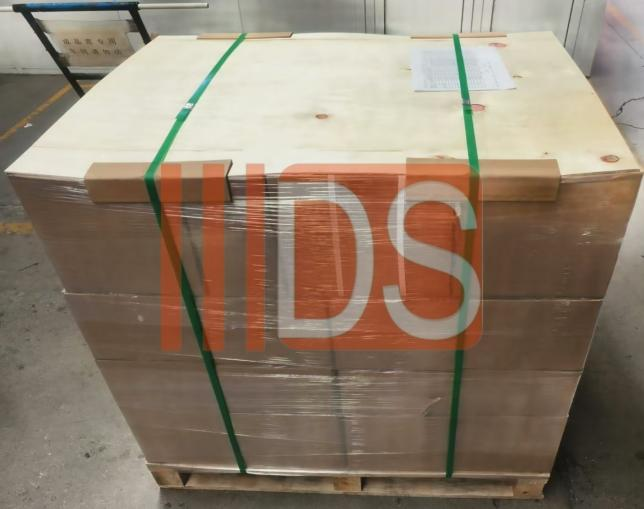
ପରିବହନ ଏବଂ ସଂରକ୍ଷଣ ସମୟରେ କଳଙ୍କି ରୋକିବା ପାଇଁ କାର୍ଟନ୍ ପ୍ୟାକେଜିଂ କିମ୍ବା ପ୍ଲାଷ୍ଟିକ୍ ସିଲ୍ ବ୍ୟାଗ୍ ପ୍ୟାକେଜିଂ।
ବର୍ଗୀକରଣ ଏବଂ ଚିହ୍ନଟ: ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଏବଂ ସାମଗ୍ରୀ ଅନୁସାରେ ପ୍ୟାକ୍ କରନ୍ତୁ, ଏବଂ ମଡେଲ, ବ୍ୟାଚ୍ ଏବଂ ଉତ୍ପାଦନ ତାରିଖ ଚିହ୍ନିତ କରନ୍ତୁ।